tiếng Việt
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Tin tức
Liệu việc gia công bánh răng tích hợp toàn bộ quy trình có cắt giảm được ba tổn thất mua sắm tiềm ẩn lớn của các nhà sản xuất bộ giảm tốc ở nước ngoài không?
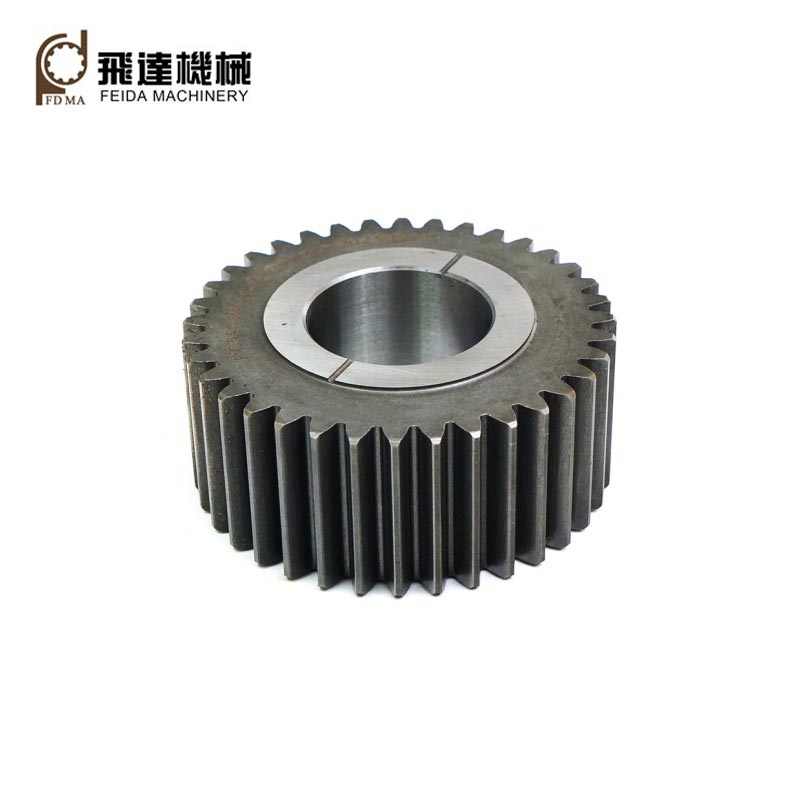
Các OEM giảm tốc hành tinh toàn cầu và người mua linh kiện robot/hàng không vũ trụ liên tục phải đối mặt với ba chi phí tiềm ẩn không thể khắc phục được khi tìm nguồn cung ứngbánh răng bên trong bằng kim loại: các nhà máy chế biến riêng biệt rải rác phá vỡ chuỗi truy xuất nguồn gốc sản xuất, khiến không thể gửi hồ sơ kiểm tra độ chính xác và nguyên liệu hoàn chỉnh để bên thứ ba kiểm tra nhà máy; bao bì nhựa một lớp đơn giản không thể vận chuyển đường biển ẩm ướt, gây ra rỉ sét bề mặt răng và sai lệch kích thước sau khi container đến; xưởng gia công nhỏ thiếu thiết bị mài và xử lý nhiệt đầy đủ, dẫn đến độ chính xác của răng không ổn định, làm tăng độ rung của hộp giảm tốc và tỷ lệ hỏng hóc sau khi lắp ráp. Sản xuất bánh răng bên trong bằng kim loại tích hợp toàn chuỗi của Feida bao gồm rèn, gia công tinh, xử lý nhiệt, mài chính xác và đóng gói chống gỉ nhiều lớp, thống nhất tất cả các liên kết sản xuất trong một nhà máy, giải quyết tình trạng thiếu tài liệu kiểm toán, rủi ro rỉ sét khi vận chuyển trên biển và các vấn đề về độ chính xác của bánh răng không ổn định đối với các nhà sản xuất thiết bị truyền động trên toàn thế giới.
1. Chuỗi sản xuất khép kín hoàn chỉnh thực hiện truy xuất nguồn gốc lô hoàn chỉnh cho hoạt động kiểm tra nhà máy toàn cầu
Hầu hết các nhà cung cấp gia công bánh răng nhỏ chỉ thực hiện các quy trình làm việc đơn lẻ như tiện hoặc mài bánh răng, rèn và xử lý nhiệt được gia công cho các xưởng bên thứ ba khác nhau. Số nhiệt nguyên liệu thô, hồ sơ độ cứng xử lý nhiệt và dữ liệu kiểm tra mài không thể được tích hợp vào một tệp lô thống nhất. Các nhà kiểm tra thương hiệu thiết bị truyền dẫn ở Châu Âu và Bắc Mỹ sẽ đình chỉ việc đánh giá năng lực của nhà cung cấp nếu thiếu kho lưu trữ truy xuất nguồn gốc toàn bộ quy trình. Nhà máy này hoàn thành tất cả 9 quy trình làm việc cốt lõi trong các xưởng độc lập, ghi lại dữ liệu thử nghiệm của từng mắt xích cho từng lô bánh răng bên trong. Các báo cáo kiểm tra thống nhất hoàn chỉnh bao gồm thành phần hợp kim, độ chính xác và độ cứng của biên dạng răng có thể được xuất khẩu bất kỳ lúc nào, giúp người mua vượt qua cuộc kiểm tra nhà cung cấp quốc tế một cách suôn sẻ mà không phải trả thêm chi phí thử nghiệm bổ sung cho bên thứ ba.
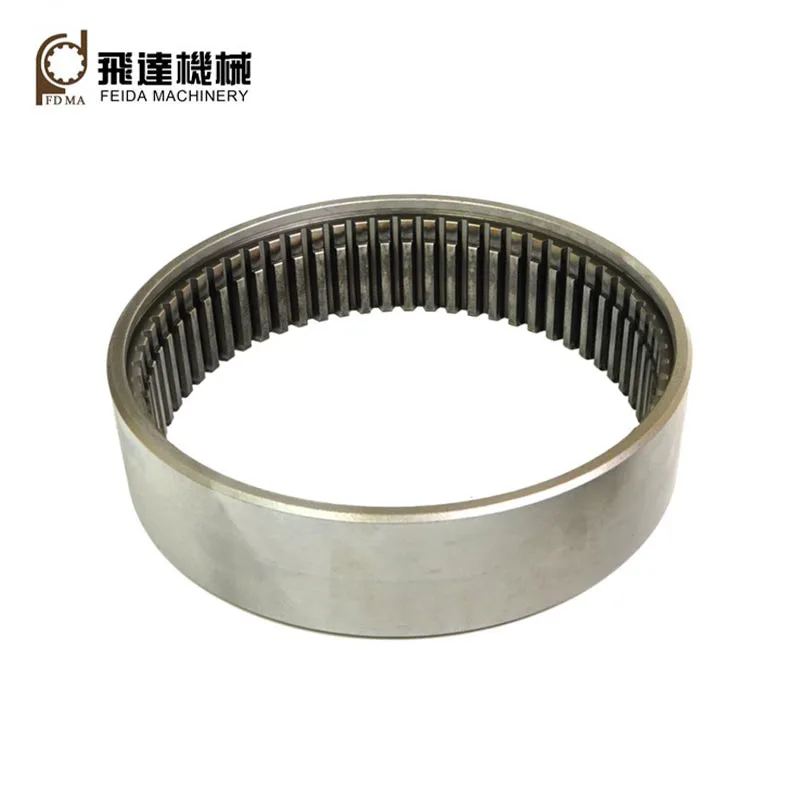
2. Mài chính xác nhiều giai đoạn giúp ổn định độ chính xác của răng cấp ISO/DIN 8-10 khi sản xuất hàng loạt
Các nhà máy gia công không có thiết bị mài bánh răng chuyên dụng chỉ dựa vào việc tạo hình thô; độ nhám bề mặt răng và độ lệch bước vượt quá giới hạn tiêu chuẩn sau khi vận hành tải nặng trong thời gian dài, dẫn đến giảm tiếng ồn, độ rung quá mức và mòn răng sớm sau khi lắp ráp. Feida trang bị máy mài bánh răng đặc biệt để hoàn thiện sau xử lý nhiệt, kiểm soát lỗi biên dạng không liên quan và lỗi bước tích lũy trong phạm vi dung sai tiêu chuẩn ISO. Quá trình xác minh lão hóa liên tục trong sản xuất hàng loạt cho thấy thiết bị bên trong duy trì độ chính xác chia lưới ổn định sau hàng nghìn giờ vận hành tải theo chu kỳ, giảm đáng kể việc bảo trì sau bán hàng do bộ giảm rung động bất thường gây ra cho các nhà sản xuất robot và máy móc hạng nặng.
3. Vật liệu hợp kim được nhắm mục tiêu phù hợp cân bằng độ dẻo dai và khả năng chống mài mòn bề mặt răng
Nhiều nhà cung cấp thiết bị sử dụng các vật liệu thép phổ biến duy nhất cho mọi điều kiện làm việc, không phân biệt được nhu cầu ứng dụng thiết bị tự động hóa tải thấp và nhu cầu ứng dụng máy móc hạng nặng tải trọng cao. Bề mặt răng mỏng của thép carbon thông thường bị mòn nhanh chóng dưới tải trọng tác động thường xuyên, trong khi phôi hợp kim cứng hoàn toàn thiếu độ dẻo dai tổng thể và dễ bị nứt dưới áp lực xen kẽ. Nhà máy phân bổ riêng các phôi kim loại phù hợp theo thông số vận hành thiết bị của khách hàng: thép hợp kim 40Cr/42CrMo cho hộp hành tinh tải nặng, thép cacbon hóa 16MnCr5 cho bộ giảm tốc hàng không vũ trụ, hợp kim nhôm 6061 cho bộ truyền động robot nhẹ. Công thức vật liệu phân lớp đảm bảo đồng thời khả năng chống va đập của thân bánh răng và độ cứng cao bề mặt răng, kéo dài đáng kể toàn bộ chu trình bảo dưỡng bộ giảm tốc.
4. Bao bì chống gỉ VCI nhiều lớp giúp loại bỏ các khuyết tật ăn mòn răng khi vận chuyển bằng đường biển
Bao bì carton đơn thông thường thiếu các biện pháp cách ly độ ẩm; Sự ngưng tụ của container trong quá trình vận chuyển đường biển xuyên biên giới tạo ra các vết rỉ sét nhỏ trên bề mặt răng chính xác, trực tiếp gây ra lỗi chia lưới sau khi mở gói. Nhà máy xây dựng các sơ đồ đóng gói được phân loại dựa trên kích thước bánh răng và chu trình vận chuyển: các bánh răng có độ chính xác nhỏ sử dụng hộp bên trong bằng nhựa + túi lưới chống gỉ VCI; phôi vừa và lớn sử dụng giấy bọc chống gỉ + đệm bong bóng; đơn đặt hàng số lượng lớn được chất vào thùng gỗ kín có chất hút ẩm. Cấu trúc chống ẩm nhiều lớp giúp điều chỉnh vận chuyển đường biển dài đến các vùng ẩm ướt nhiệt đới và ven biển, đảm bảo bề mặt răng bánh răng vẫn nguyên vẹn mà không bị ăn mòn khi đến kho.
5. Phổ mô-đun đầy đủ rút ngắn chu kỳ lặp lại mẫu nguyên mẫu cho các nhóm R&D
Hầu hết các nhà sản xuất thiết bị chỉ cung cấp một phần thông số kỹ thuật của mô-đun; Các bánh răng bên trong mô-đun lớn M8 hoặc siêu mịn M0.5 tùy chỉnh yêu cầu chu kỳ chuẩn bị khuôn và dụng cụ dài, làm trì hoãn tiến trình thử nghiệm nguyên mẫu bộ giảm tốc mới. Nhà máy dự trữ công cụ xử lý hoàn chỉnh bao gồm phạm vi mô-đun đầy đủ M0.5–M8, hỗ trợ phát triển tùy chỉnh bánh răng xoắn ốc và thúc đẩy bên trong. Chu kỳ phân phối mẫu được kiểm soát trong vòng 20 ngày làm việc, giúp các nhóm R&D về robot và hàng không vũ trụ tăng tốc quá trình xác minh sản phẩm truyền động mới và nhịp độ ra mắt thị trường.
6. Phòng thí nghiệm QC độc lập thực hiện kiểm tra đầy đủ 100% trước khi giao hàng
Các nhà máy gia công không có thiết bị kiểm tra chuyên dụng chỉ tiến hành kiểm tra lấy mẫu ngẫu nhiên, các bánh răng không đủ tiêu chuẩn có biên dạng răng vượt quá dung sai dễ dàng đưa vào các đơn hàng thành phẩm, gây thất thoát khi làm lại cụm lắp ráp hàng loạt cho các nhà máy sản xuất hộp giảm tốc ở hạ nguồn. Phòng thí nghiệm kiểm tra độc lập được trang bị các thiết bị đo tọa độ CMM, máy dò toàn diện bánh răng và máy kiểm tra độ cứng, thực hiện kiểm tra toàn bộ chiều, độ chính xác và độ cứng trên mọi bánh răng đã hoàn thiện bên trong. Các sản phẩm không đủ tiêu chuẩn được sàng lọc trước khi đóng gói, loại bỏ rủi ro sai lệch chất lượng lô do kiểm tra lấy mẫu ngẫu nhiên đối với các đơn hàng xuất khẩu số lượng lớn.
Tin tức liên quan
- Điều gì làm cho bánh răng côn thẳng bằng kim loại đáng tin cậy trong truyền tải điện công nghiệp?
- Bánh răng côn xoắn ốc cải thiện khả năng truyền tải điện trong các máy móc có yêu cầu cao như thế nào?
- Điều gì làm cho bánh xích cần thiết để truyền tải điện đáng tin cậy?
- Các bánh răng bên trong cải thiện độ chính xác và truyền lực như thế nào?
- Những hư hỏng tốn kém nào ở hạ lưu xuất phát từ những khoảng trống trong quy trình sản xuất trục dẫn động bị bỏ qua?
- Tại sao Bánh răng xoắn ốc bằng nhựa lại trở thành sự lựa chọn đáng tin cậy cho các hệ thống cơ khí hiện đại?
Để lại cho tôi một tin nhắn