tiếng Việt
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Tin tức
Những hư hỏng tốn kém nào ở hạ lưu xuất phát từ những khoảng trống trong quy trình sản xuất trục dẫn động bị bỏ qua?
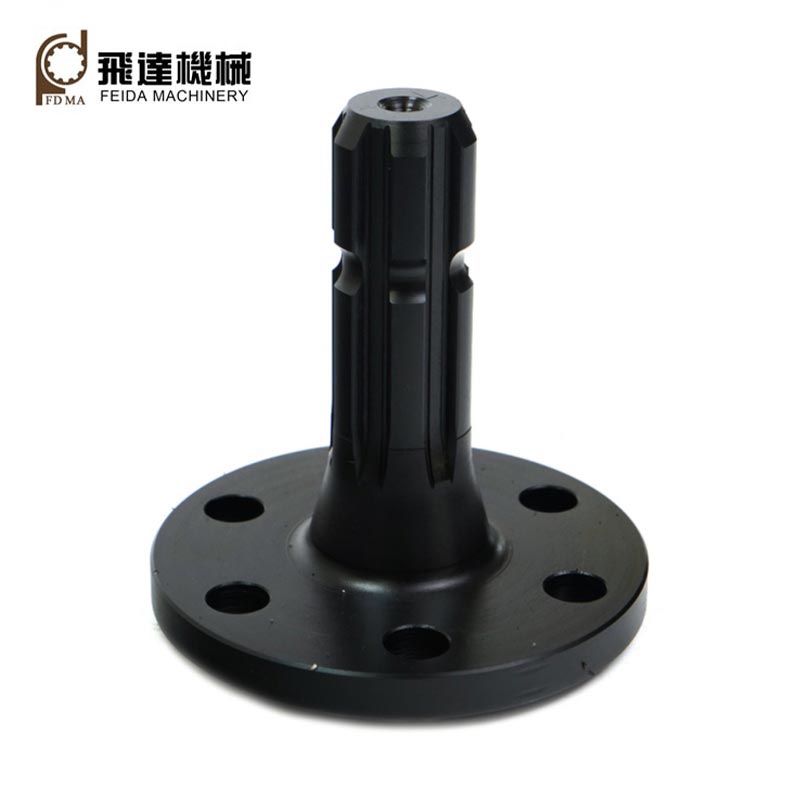
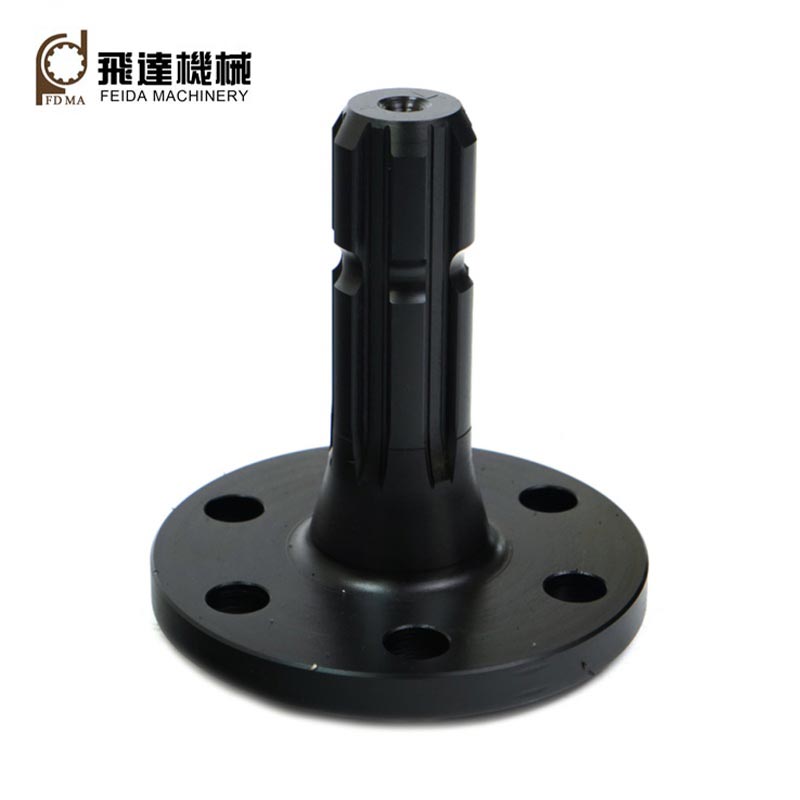
Gia công FeidaTrục Spline hình chữ nhậtdịch vụ tích hợp đánh giá DFM trước sản xuất, hoàn thiện chính xác sau xử lý nhiệt và tài liệu về hiệu suất vật liệu theo lô, giảm thiểu hiện tượng đứt gãy do mỏi, rào cản kiểm toán và rủi ro làm lại nguyên mẫu cho các nhà sản xuất máy móc xuyên biên giới.
1. Độ chính xác hoàn thiện sau khi tôi nguội sẽ bù lại sự biến dạng hình học của đường trục do nhiệt gây ra
Nhiều xưởng thầu phụ thực hiện toàn bộ quá trình phay rãnh trước khi dập tắt mà không cần hoàn thiện thứ cấp sau khi đông cứng. Sự phân phối lại ứng suất bên trong do tôi gây ra gây ra hiện tượng uốn trục, sai lệch bước răng và các lỗi song song của mặt sườn mà không thể sửa được bằng cách gia công ở trạng thái mềm sơ bộ. Dưới mô men xoắn xen kẽ điển hình cho máy móc nông nghiệp và xây dựng, chỉ một phần răng then chốt chịu tải truyền qua, tạo ra sự tập trung ứng suất ở chân răng và gây ra vết nứt do mỏi sớm. Feida‑Machining dự trữ dung sai hoàn thiện được kiểm soát, thực hiện mài trục chính xác sau khi tôi và tôi. Dung sai hình học tới hạn bao gồm khoảng cách răng, độ song song của sườn và độ đồng trục của trục nằm trong giới hạn thông số kỹ thuật DIN5461, đảm bảo chia sẻ tải nhiều răng đồng nhất và kéo dài tuổi thọ sử dụng bộ phận trong môi trường vận hành chịu tải va đập theo chu kỳ.
2. Quá trình xử lý nội bộ từ đầu đến cuối lưu giữ hồ sơ truy xuất nguồn gốc nguyên liệu và quy trình hoàn chỉnh
Khi việc cắt nguyên liệu thô, gia công spline, xử lý nhiệt và hoàn thiện bề mặt được chia cho nhiều nhà thầu phụ bên ngoài, nhà sản xuất không thể tập hợp các kho lưu trữ cấp lô thống nhất bao gồm MTC cấp thép, nhật ký nhiệt độ tôi và báo cáo kiểm tra chiều cuối cùng. Kiểm toán đấu thầu máy móc quốc tế yêu cầu truy xuất nguồn gốc đầy đủ các thành phần; chuỗi cung ứng bị phân mảnh dẫn đến việc bị từ chối sơ tuyển. Feida hoàn thành toàn bộ quy trình sản xuất bên trong cơ sở của mình. Mỗi lô lưu trữ các bản ghi nhận dạng thanh thô, đường cong xử lý nhiệt và dữ liệu kiểm tra CMM. Các gói tài liệu bằng tiếng Anh hoàn chỉnh sẽ có sẵn khi giao hàng, giúp khách hàng OEM đáp ứng các yêu cầu kiểm tra của nhà cung cấp mà không cần phải kiểm tra lại tốn kém bởi bên thứ ba.
3. Chất lượng bề mặt sườn răng được kiểm soát giúp giảm thiểu rủi ro mài mòn do ăn mòn
Các mặt bên của răng then hoa thô ráp, được hoàn thiện kém tạo ra các vệt vi mô. Sự trượt tương đối nhỏ giữa trục và moay ơ tiếp xúc dưới sự rung động liên tục do máy tạo ra sẽ tạo ra các mảnh vụn oxit mài mòn (ăn mòn đáng lo ngại). Những hạt cứng này lưu thông bên trong khe hở vừa vặn và liên tục mài mòn các bề mặt tiếp xúc, làm phản ứng dữ dội ngày càng lớn và gây ra tiếng ồn truyền động và cuối cùng là hiện tượng giật. Feida tối ưu hóa các thông số tốc độ tiến dao cho nguyên công mài trục, đạt được bề mặt sườn răng có độ nhám thấp nhất quán. Chất lượng bề mặt được kiểm soát giúp giảm các điểm tiếp xúc vi mô gây ra hư hỏng do trầy xước, ổn định hiệu suất truyền dẫn lâu dài cho máy móc di động hoạt động ngoài trời tiếp xúc với bụi và rung.
4. Đánh giá DFM giai đoạn đầu xác định rủi ro cấu trúc spline trước khi đầu tư công cụ chính thức
Nhiều nhà cung cấp bộ phận tùy chỉnh tuân thủ nghiêm ngặt bản vẽ của khách hàng mà không đánh giá khả năng sản xuất. Một số bán kính phi lê gốc spline được xác định trên bản vẽ, mặt cắt thành mỏng trục hoặc sự kết hợp chiều rộng răng bất thường tạo ra các nguy cơ dập tắt-nứt khó giải quyết hoặc các yêu cầu về dung sai không thể đạt được. Các vấn đề chỉ xuất hiện sau khi các công cụ cắt được đặt hàng và các bộ phận nguyên mẫu được sản xuất, buộc phải sửa đổi bản vẽ, chi phí dụng cụ bổ sung và trượt tiến độ dự án. Nhóm kỹ thuật cơ khí của Feida thực hiện đánh giá DFM ở giai đoạn RFQ, xem xét các philê giảm ứng suất ở gốc spline, phân bố độ dày mặt cắt và khả năng thực hiện dung sai. Các chế độ lỗi tiềm ẩn do sản xuất gây ra sẽ được gắn cờ trước khi chế tạo công cụ, cắt giảm các chu kỳ thiết kế lại giai đoạn cuối tốn kém cho các dự án phát triển sản phẩm mới của OEM.
5. Sự kết hợp cấp vật liệu cân bằng các mục tiêu về độ bền va đập và độ cứng bề mặt
Việc lựa chọn loại thép không đúng sẽ tạo ra các kết quả về hiệu suất trái ngược nhau: thép cacbon hợp kim thấp đạt được độ cứng bề mặt nhưng thiếu độ bền ở lõi và các vết nứt khi chịu tải trọng va đập đột ngột; vật liệu quá hợp kim mang lại nguy cơ biến dạng quá mức và làm tăng chi phí linh kiện một cách không cần thiết. Feida lựa chọn và xác minh thép phôi theo các yêu cầu về mô-men xoắn và tải trọng va đập của thiết bị đã được ghi lại. Các thông số tôi luyện được điều chỉnh để cân bằng độ bền mài mòn của sườn răng và độ bền va đập của lõi trục, tránh gãy chân răng giòn và mài mòn sườn nhanh cho các ứng dụng máy móc có điều kiện làm việc khác nhau.
6. Các giao thức kiểm tra theo chiều dành riêng cho từng dự án đảm bảo tính nhất quán giữa các lô
Các đơn đặt hàng trục spline tùy chỉnh theo lô nhỏ thường chỉ nhận được xác minh kích thước kiểm tra tại chỗ. Nếu không có danh sách kiểm tra hạng mục kiểm tra cố định bao gồm độ dày răng, lỗi tích lũy bước răng và độ đảo, thì sẽ xảy ra sự khác biệt đáng kể về hiệu suất giữa các lô sản xuất. Khi được lắp ráp thành máy hoàn thiện, các đặc tính khớp nối không nhất quán sẽ gây ra tỷ lệ hỏng hóc rải rác tại hiện trường. Feida áp dụng danh sách kiểm tra phù hợp với từng dự án cho mọi đơn đặt hàng trục dẫn hướng tùy chỉnh, thực hiện phép đo CMM trên các chỉ báo hình học chính của trục dẫn hướng. Tiêu chí chấp nhận thống nhất được thực thi theo từng lô, ổn định khả năng thay thế lẫn nhau cho các dây chuyền lắp ráp sản xuất nối tiếp OEM.
Tin tức liên quan
- Bánh răng côn xoắn ốc cải thiện khả năng truyền tải điện trong các máy móc có yêu cầu cao như thế nào?
- Điều gì làm cho bánh xích cần thiết để truyền tải điện đáng tin cậy?
- Các bánh răng bên trong cải thiện độ chính xác và truyền lực như thế nào?
- Tại sao Bánh răng xoắn ốc bằng nhựa lại trở thành sự lựa chọn đáng tin cậy cho các hệ thống cơ khí hiện đại?
- Liệu việc sản xuất spline nội bộ có thể giải quyết được vấn đề đau đầu về lỗi tại hiện trường tốn kém của các OEM máy móc không?
- Liệu việc gia công bánh răng tích hợp toàn bộ quy trình có cắt giảm được ba tổn thất mua sắm tiềm ẩn lớn của các nhà sản xuất bộ giảm tốc ở nước ngoài không?
Để lại cho tôi một tin nhắn